¿Qué es una máquina dobladora de barras de refuerzo?
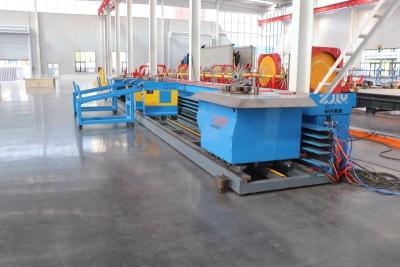
Una máquina dobladora de barras de refuerzo convierte la barra corrugada recta en las formas que exige un despiece de armado: estribos, ganchos, barras en U, barras en L, barras en Z y eslabones de varias patas. Alimenta la barra, mide la longitud y luego gira una mesa o cabezal de doblado alrededor de un mandril hasta alcanzar el ángulo programado. Sin calentamiento, sin martillo, sin conjeturas. Para los contratistas, fabricantes y ingenieros de compras que comparan cotizaciones, la pregunta útil no es solo qué es una máquina dobladora de barras de refuerzo, sino qué tipo y capacidad se ajustan al trabajo por el que realmente se licita.
Por qué la definición importa a los compradores internacionales
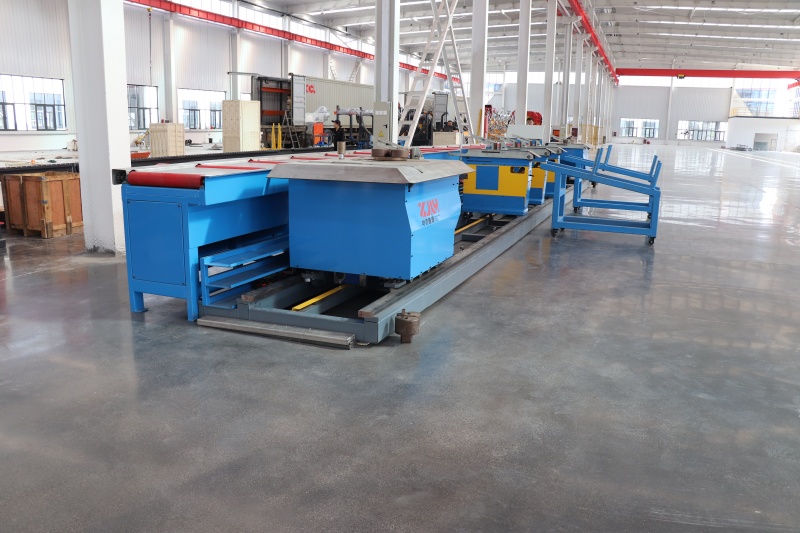
El trabajo de refuerzo ha salido de la zanja y se ha trasladado al patio de fabricación. Las jaulas de pilotes perforados, los segmentos prefabricados y los paneles de puente ahora se ensamblan a partir de barras pre-dobladas, se inspeccionan antes de la entrega y se elevan a su posición como unidades terminadas. Eso cambia lo que esperan los compradores: una máquina ya no tiene que producir un solo gancho de 90 grados utilizable, sino que debe repetir un programa de cientos de marcas de posición con una tolerancia de unos pocos milímetros, con menos operarios cualificados.
La terminología también causa confusión en las cotizaciones. “Dobladora de barras de refuerzo”, “dobladora de barras de acero”, “dobladora de estribos” y “centro de doblado” se usan casi indistintamente, aunque describen máquinas con capacidades y niveles de precio muy diferentes. Comparar una dobladora de pasador y disco con un centro CNC solo por el precio suele llevar a una compra equivocada.
Tres familias de equipos de doblado
Dobladoras mecánicas y manuales.Una mesa plana con un disco giratorio, un pasador central y pasadores de doblado. El operador posiciona la barra contra un tope y el disco gira hasta un ángulo preestablecido. Económicas y robustas en patios polvorientos, siguen siendo la respuesta adecuada para volúmenes bajos, trabajos en obra y diámetros muy grandes. El límite es la mano de obra: cada marca de posición se maneja individualmente.
Dobladoras semiautomáticas. Alimentación motorizada, un tope ajustable y a menudo un cabezal hidráulico. La producción aumenta, pero el cambio entre formas todavía requiere ajuste manual.
Máquinas dobladoras CNC y centros de doblado. La barra se alimenta, se endereza, se mide mediante encoder, se dobla con herramientas accionadas por servomotores y se corta en un ciclo continuo. Los programas almacenan la geometría de cada marca de posición, por lo que el cambio significa seleccionar el siguiente programa. Algunos modelos llevan dos cabezales de doblado y forman estribos cerrados o dobleces en dos direcciones en una sola pasada.
Cómo funciona el ciclo de doblado
En una máquina automática de doblado de barras de refuerzo, el ciclo es fijo. La barra entra en una unidad de enderezado con rodillos escalonados que eliminan la curvatura del rollo. Un alimentador servo la avanza una distancia programada medida por un codificador. Al alcanzar la longitud objetivo, el cabezal de doblado gira alrededor de un mandril mientras una matriz de sujeción sostiene la barra; después, o bien vuelve a cero para el siguiente doblez, o bien dobla en la dirección opuesta para poder completar una forma cerrada en una sola pasada. Una cizalla corta la barra y la pieza terminada cae en una mesa de recogida.
Dos detalles distinguen una máquina que mantiene la tolerancia de otra que se desvía. El primero es la compensación del retorno elástico: el acero no permanece en el ángulo que le impone la herramienta, por lo que el controlador debe sobrepasar el doblez en un valor que depende del diámetro, del grado y de la relación del mandril. El segundo es la geometría de la herramienta. Los códigos de diseño como ACI 318, EN 1992 y BS 8666 establecen diámetros mínimos de mandril en relación con el tamaño de la barra, por lo que un juego de herramientas incorrecto agrietará la barra o no pasará la inspección.
Especificaciones que determinan el ajuste
El diámetro máximo de barra es la cifra principal en la mayoría de las hojas de datos y, por sí sola, la menos informativa. Léala junto con lo siguiente.
Diámetro según el grado.Una máquina clasificada para 32 mm a 400 MPa puede que solo maneje 25 mm a 500 MPa.
Rango de ángulos.Las formas estándar necesitan 0-180 grados; los ganchos sísmicos y los estribos cerrados necesitan más, además de secuencias repetibles de múltiples ángulos.
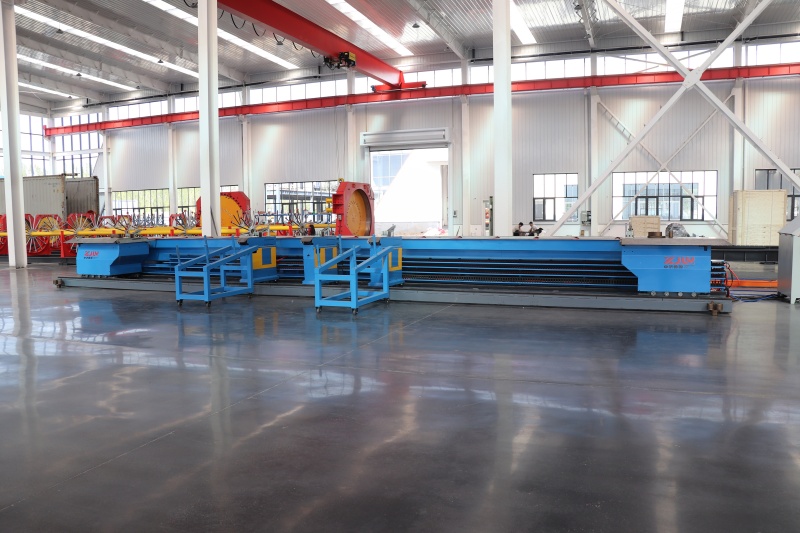
Longitud de mesa y de alimentación.Las barras en U largas y los estribos de puente necesitan apoyo a lo largo de toda su longitud, lo que afecta la precisión y la seguridad.
Tolerancia garantizada.Solicite por escrito la tolerancia de longitud y ángulo y compruébela con su cronograma.
Sistema de control.Memoria de programa, número de programas almacenados, importación de datos y si un instalador puede operarlo sin formación en programación.
Fuente de alimentación.Las máquinas de exportación deben coincidir con el voltaje y la frecuencia del sitio: 380 V/50 Hz, 415 V/50 Hz o 440 V/60 Hz.
Herramientas y repuestos.Los mandriles, pasadores, cuchillas de corte y matrices de sujeción se desgastan; confirme una ruta de repuestos antes de realizar el pedido.
Dónde estas máquinas amortizan su costo
En trabajos de cimentación por pilotes, los equipos de doblado forman la espiral, los anillos de enlace y los cercos de cierre que mantienen unida una jaula antes de la soldadura. El diámetro del anillo controla el recubrimiento, por lo que la repetibilidad en cien jaulas importa más que la velocidad de un solo doblez.
En puentes, los capiteles de pila y las losas de tablero utilizan armadura densa con muchos estribos cortos de varias ramas, lentos de producir a mano y exactamente donde el doblado automático resulta rentable.
En patios de alta velocidad y de prefabricados, la geometría se repite en miles de unidades idénticas, por lo que el doblado basado en programas elimina el tiempo de preparación de la ruta crítica.
En plantas de procesamiento de barras de refuerzo, el departamento de doblado suele ser la restricción entre el corte y el ensamblaje, y añadir capacidad automática suele ser la forma más económica de aumentar el rendimiento.
Selección de una configuración
LUYUAN fabrica equipos de doblado exactamente para esta gama de trabajos. El centro de doblado de barras de refuerzose dirige a fabricantes y plantas de procesamiento que necesitan convertir un despiece en formas terminadas con una manipulación manual mínima: alimentación y doblado controlados por servomotor, almacenamiento de programas para marcas de posición repetidas y utillaje que cubre los diámetros habituales de estribos y cercos. Es adecuada para compradores que trabajan con un despiece mixto en lugar de una sola forma, y que valoran el tiempo de cambio y la repetibilidad por encima de la velocidad bruta en un solo doblez.
La configuración debe seguir el despiece, no el folleto. Empiece por el diámetro mayor y el grado más alto del proyecto, después por la pieza individual más larga y, a continuación, por el número de marcas de posición distintas por turno.
Preguntas frecuentes
¿Cuál es la diferencia entre una dobladora de barras de refuerzo y una cortadora de barras de refuerzo?
Una dobladora cambia la forma de la barra; una cortadora la divide a la longitud deseada. Las máquinas combinadas son habituales, pero las dos capacidades nominales son independientes y deben comprobarse por separado.
¿Puede una máquina dobladora de barras de refuerzo producir estribos cerrados?
Sí, si la máquina y el utillaje están especificados para ello. Los estribos cerrados y los cercos sísmicos requieren un cabezal de doble curvado o una secuencia de dos etapas con la geometría de mandril correcta. Confirme la forma con su propio despiece antes de la entrega.
¿Qué precisión tiene una máquina automática?
La precisión de longitud se controla mediante encoder y la precisión de ángulo proviene de la posición del servo más la compensación de retorno elástico. Las cifras varían según el fabricante y el diámetro de la barra, así que solicite una tolerancia por escrito y una prueba presenciada con su grado de barra.
¿Qué diámetros pueden manejar estas máquinas?
Las mesas manuales suelen cubrir de 6 a 32 mm; los centros automáticos se ofrecen normalmente hasta 32 mm o 40 mm a 400-500 MPa.
¿Dobladora manual o CNC?
Cuente las marcas de posición y las piezas por turno. El equipo manual es económico para bajo volumen y trabajo en obra. Cuando un taller repite las mismas formas por cientos, el coste de mano de obra e inspección suele superar la diferencia de precio en uno o dos proyectos.
Siguiente paso
La capacidad de doblado, el rango de utillaje y el sistema de control determinan si una dobladora de barras de refuerzo se gana su lugar en un taller, y ninguno de estos aspectos puede juzgarse a partir de una lista de precios. Envíe a LUYUAN su lista de doblado de barras, el diámetro y grado máximos con los que trabaja, y las formas que produce con mayor frecuencia. El equipo técnico confirmará la configuración correspondiente, compartirá parámetros y listas de utillaje, y cotizará una máquina fabricada para su lista de doblado.