
Cómo la automatización está cambiando la producción de jaulas de pilotes
La producción de jaulas para pilotes ha pasado de ser una actividad en obra a un proceso de fábrica, y la presión no proviene de los catálogos de máquinas. Proviene de lo que ahora se exige garantizar a los contratistas de pilotaje: tolerancia de la jaula en el sondeo, integridad de las soldaduras tras el izado y entrega según el programa. En un paquete de pilotes perforados, una jaula ovalada, fuera de paso o con soldaduras insuficientes no falla de forma silenciosa. Detiene la perforadora.
Por eso la producción automatizada de jaulas para pilotes se ha convertido en una cuestión viva de compras. Los compradores quieren saber qué controla el equipo, dónde quedan pasos manuales, qué rendimiento es realista y cómo escalonar la inversión para que una estación automatizada no se limite a trasladar el cuello de botella aguas abajo.
Por qué la fabricación manual de jaulas se está quedando sin margen
El método convencional es sencillo: las barras principales se colocan en un dispositivo de montaje, la espiral se desenrolla desde un plato giratorio y los soldadores o los equipos de atado fijan cada intersección. En pedidos pequeños o irregulares sigue siendo competitivo. El problema es que cada paso depende del criterio del operario, y el criterio no escala.
Tres presiones exponen el límite. La geometría de la jaula es cada vez más grande y pesada a medida que aumentan los diámetros y las profundidades de los pilotes en las cimentaciones de puentes y ferrocarriles, y la rotación manual de una jaula larga es lenta y supone un riesgo de manipulación. La calidad de la soldadura se inspecciona en lugar de darse por supuesta, por lo que la variación entre turnos se convierte en un riesgo comercial. Y la disponibilidad de mano de obra es la limitación que los contratistas mencionan con más frecuencia, porque la habilidad para posicionar y soldar una jaula con precisión no se forma rápidamente.
Qué cambia realmente la automatización en la planta de producción
Una línea automatizada no elimina el oficio de la fabricación de jaulas. Traslada el oficio a la preparación y luego repite esa preparación con precisión para cada jaula del lote. Cuatro funciones determinan si la máquina entrega su producción nominal.
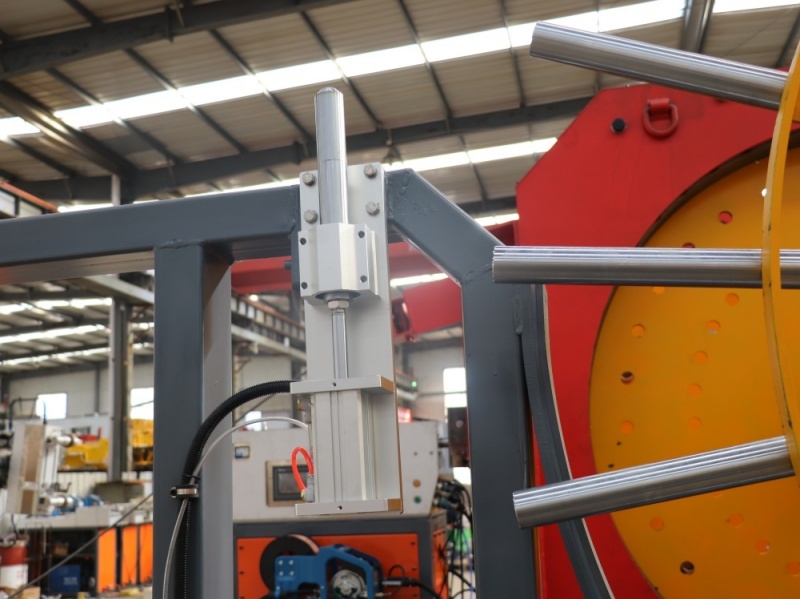
Posicionamiento y sujeción de la jaula. Las barras principales se indexan contra un dato de referencia y se sujetan mediante discos o anillos que mantienen la jaula redonda mientras gira. Este paso determina la redondez final y la consistencia del espaciado de las barras. Un sistema de sujeción que cubra solo parte del rango de diámetros obliga a hacer concesiones en los extremos del margen, por lo que el rango de trabajo importa más que el máximo anunciado.
Control de rotación y paso. El paso de la espiral es una dimensión del plano, no una preferencia del operador. La jaula gira mediante un accionamiento bajo control del PLC mientras el cabezal de soldadura se desplaza a una velocidad sincronizada, de modo que el paso se ajusta numéricamente. El error de paso se acumula a lo largo de una jaula, y un paso controlado no se desvía a lo largo de un turno.
Parámetros de soldadura.Las soldaduras consistentes provienen de una corriente, alimentación de alambre, velocidad de avance y protección constantes, mantenidas en un programa almacenado en lugar de ajustarse por operador. El almacenamiento de recetas por tipo de jaula también acorta el cambio, porque la máquina vuelve a un estado conocido en lugar de reajustarse por prueba y error.
Manipulación y eyección. Las jaulas largas son difíciles de mover. Las líneas automatizadas descargan la jaula sin rotación manual, lo que reduce el tiempo de ciclo y los incidentes de manipulación que dominan los informes de accidentes en el patio.
De una sola máquina a una línea de producción
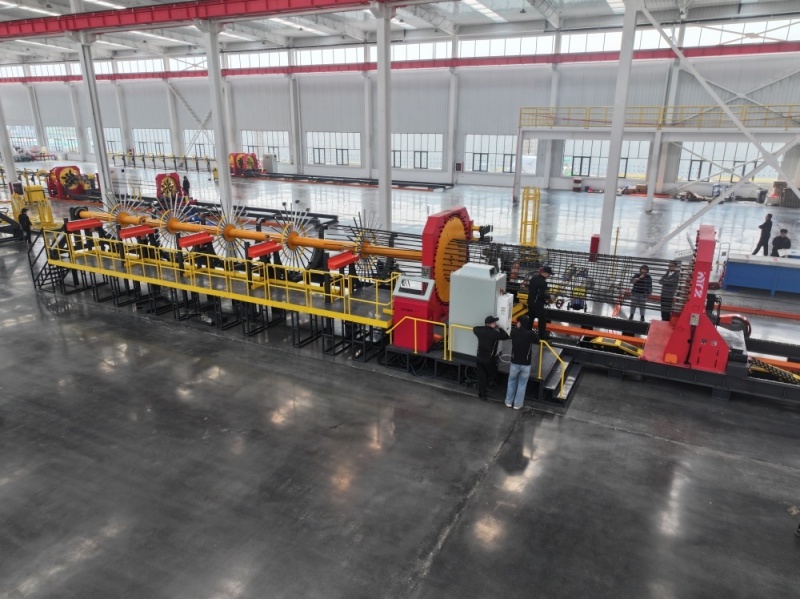
El error más común de los principiantes es tratar al soldador como la solución completa. Una línea de jaulas es una secuencia: corte y alimentación de barras, preparación de extremos cuando se especifica, ensamblaje y soldadura, y luego transferencia al almacenamiento o al transportador. Si el corte es manual, el soldador espera. Si el patio no puede sacar las jaulas terminadas, el soldador vuelve a esperar.
Por lo tanto, la producción automatizada de jaulas de pilotes tiende a realizarse por fases. Normalmente, una planta comienza con la estación de soldadura y la manipulación que la alimenta, mide dónde se forma la cola y luego automatiza el paso anterior que está limitando la estación. Planificar toda la secuencia desde el principio evita comprar una segunda máquina que duplique la capacidad en lugar de aliviarla. La disposición merece la misma atención: la longitud de la jaula determina la longitud del edificio requerida, y la distancia desde la estación hasta el estante de almacenamiento decide cuánto del turno se dedica a la manipulación en lugar de a la soldadura.
Dónde el cambio es visible en obra
Trabajos de pilotes perforados.Los pilotes colados en el lugar necesitan jaulas que entren en el sondeo sin deformarse y mantengan su recubrimiento. La soldadura automatizada proporciona la redondez y la consistencia del paso que exige la colocación con tubo tremie, además de la repetibilidad por lotes que permite al contratista predecir el comportamiento en obra.
Puentes y viaductos.El refuerzo de pilotes y cabezales de pilotes es pesado, a menudo largo y con espirales densas. La manipulación domina el ciclo, y ahí es donde una línea automatizada justifica su costo.
Ferrocarril de alta velocidad. Los paquetes de rieles conllevan requisitos de documentación además de los dimensionales. Los programas de soldadura almacenados le dan al fabricante un registro de producción trazable en lugar de un recuento turno por turno de ajustes manuales.
Plantas de procesamiento de barras de refuerzo. Para un fabricante que atiende varios proyectos, el valor está en la velocidad de cambio: cotizar la entrega a partir de un tiempo de ciclo conocido es más fácil de programar que cotizar a partir de la experiencia.
Especificación de una línea automatizada de jaulas
La especificación parte de los planos, no de un número de modelo. Defina el rango de diámetro y longitud según la cartera de pedidos actual y el próximo proyecto, la cantidad y el diámetro de las barras principales, el rango de paso de la espiral y las jaulas terminadas por turno con una disponibilidad realista. Luego defina el estándar de soldadura que aplicará el inspector.
En ese momento, la conversación sobre el equipo se vuelve concreta. Luyuan construye la línea automática de soldadura de jaulas de armadura para este perfil de producción, con rotación controlada por PLC, paso programable, recetas de soldadura almacenadas y manejo integrado de jaulas. Es adecuada para contratistas de pilotaje que instalan un taller de fabricación, subcontratistas de puentes y ferrocarriles con programas de jaulas repetibles, y plantas de armadura que abastecen múltiples obras. Los compradores pueden revisar el principio de funcionamiento y los rangos de diámetro en la página máquina automática de soldadura de jaulas de barras de refuerzo antes de solicitar un plano de distribución.
Preguntas frecuentes
¿Qué significa en la práctica la producción automatizada de jaulas para pilotes?
La jaula se posiciona, gira, avanza y suelda bajo control programado, con el operador ajustando parámetros en lugar de formar cada junta a mano. La alimentación y el manejo varían según la configuración.
¿La automatización elimina la necesidad de soldadores cualificados?
Reduce el número de decisiones de soldadura por unión, no la necesidad de una configuración, verificación e inspección competentes. La habilidad pasa de formar soldaduras a controlar el proceso que las produce.
¿Qué producción puede esperar realmente un comprador?
Calcule a partir del tiempo de soldadura por unión, las uniones por jaula, el tiempo de carga y descarga, y una disponibilidad realista. Solicite ese cálculo basado en sus propios planos en lugar de una simple afirmación de jaulas por turno.
¿Puede una línea automatizada manejar más de un tipo de jaula?
Sí, siempre que las recetas estén almacenadas y el rango de sujeción cubra las medidas requeridas. Confirme por escrito el tiempo de cambio, ya que determina la economía de los lotes pequeños.
¿Qué información se necesita para una cotización?
Rango de diámetro y longitud, número y diámetro de las barras principales, diámetro y paso de la espiral, producción por turno, longitud de la nave y suministro eléctrico del sitio, para que la propuesta refleje un patio real.
Conclusión
La automatización está transformando la producción de jaulas de pilotes al convertir la jaula en una pieza fabricada en lugar de una fabricación en obra. Las ventajas provienen de una geometría controlada, un paso repetible y parámetros de soldadura documentados, y solo aparecen cuando las etapas de manipulación y alimentación mantienen el ritmo de la estación de soldadura. Los compradores que especifican a partir de planos y planifican la secuencia completa obtienen una línea que mantiene su producción; los compradores que especifican a partir de una lista de precios obtienen una máquina que espera.
Envíe sus planos de jaulas, el rango de diámetro y longitud, y la producción objetivo por turno al equipo técnico de Luyuan para recibir una propuesta de configuración, una sugerencia de distribución del patio y una cotización específica para el proyecto.


