Cómo elegir equipo de soldadura de jaulas para proyectos de infraestructura
Elegir el equipo de soldadura de jaulas para un proyecto de infraestructura se reduce a cuatro preguntas de ingeniería: qué diámetros y longitudes de jaula exigen realmente los planos, cuántas jaulas terminadas debe entregar por turno el sitio o la planta de fabricación, qué norma de calidad de soldadura aplicará el inspector y qué parte del ciclo de producción debe automatizarse. Respóndelas correctamente y la especificación se deduce; respóndelas de forma imprecisa y un soldador bien construido seguirá siendo el cuello de botella en un programa de pilotes.
Por qué la decisión sobre el equipo conlleva más riesgo que antes
Las jaulas de refuerzo ya no son un elemento secundario en un paquete de puente, carretera o ferrocarril de alta velocidad. En los trabajos de pilotes perforados colados in situ, la jaula es un elemento estructural que debe llegar recta, con la inclinación correcta y con soldaduras que resistan el izado y el hincado. Una jaula fuera de tolerancia en la etapa del tremiper es costosa de corregir y lenta de reemplazar.
Los equipos de compras ahora comparan una soldadora con la soldadura manual con plantilla en función del coste total por jaula, en lugar de basarse únicamente en el precio de compra. Esa comparación depende de factores medibles: el tiempo de ciclo alcanzable, la tasa de rechazo en las uniones de la espiral y las barras principales, el contenido de mano de obra por jaula y la rapidez con la que se puede cambiar la línea entre distintos tipos de jaula.
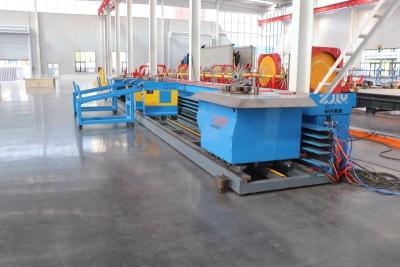
Cómo funciona el equipo automático de soldadura de jaulas
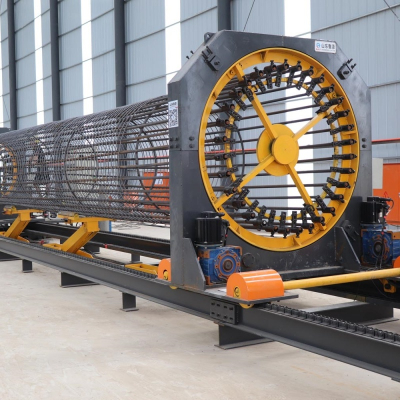
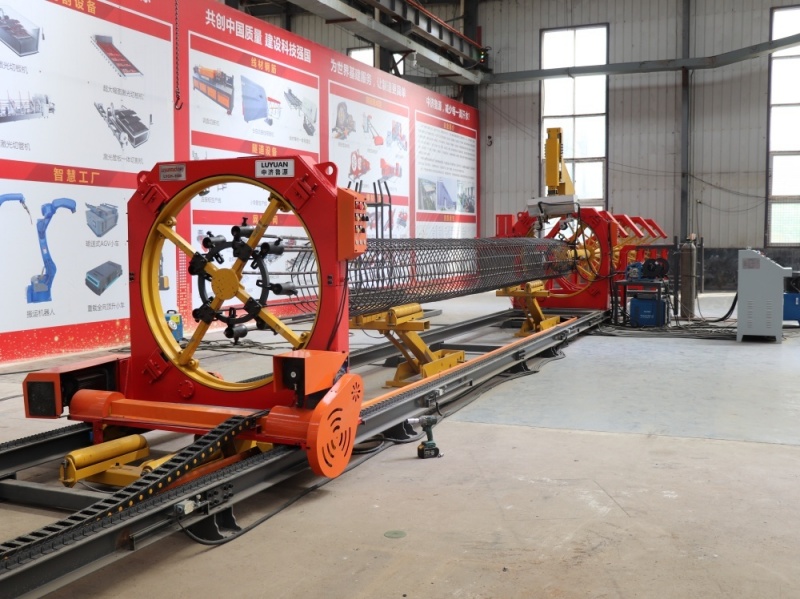
Una máquina automática de soldadura de jaulas de armadura mantiene las barras principales en posición mediante discos de sujeción ajustables hidráulica o mecánicamente, hace girar la jaula ensamblada sobre un eje principal motorizado y suelda la barra de refuerzo en espiral a las barras principales con uno o varios cabezales de soldadura que se desplazan a lo largo del eje de la jaula. Un PLC coordina la velocidad de rotación, el avance del carro y la corriente de soldadura para que el paso de la espiral se mantenga constante de un extremo a otro.
Los detalles prácticos son donde las máquinas se diferencian. La disposición del disco de sujeción determina cuántas barras principales se pueden cargar y qué tan uniformemente se apoya la jaula en diámetros mayores. El diseño del cabezal de soldadura determina si la máquina puede funcionar con una configuración de alambre simple o de alambre doble, y si puede soldar tanto la espiral exterior como los anillos de refuerzo internos. Las unidades de enderezado y alimentación de barras aguas arriba de la soldadora importan tanto como la propia soldadora: una jaula construida con barras mal enderezadas opondrá resistencia a las mordazas y producirá un paso de espiral inconsistente sin importar cuán bueno sea el controlador de soldadura. En el lado del control, el almacenamiento de recetas es una característica genuina de productividad, porque permite al operador recuperar un tipo de jaula por diámetro, longitud, número de barras principales y paso en lugar de reajustar la máquina manualmente.
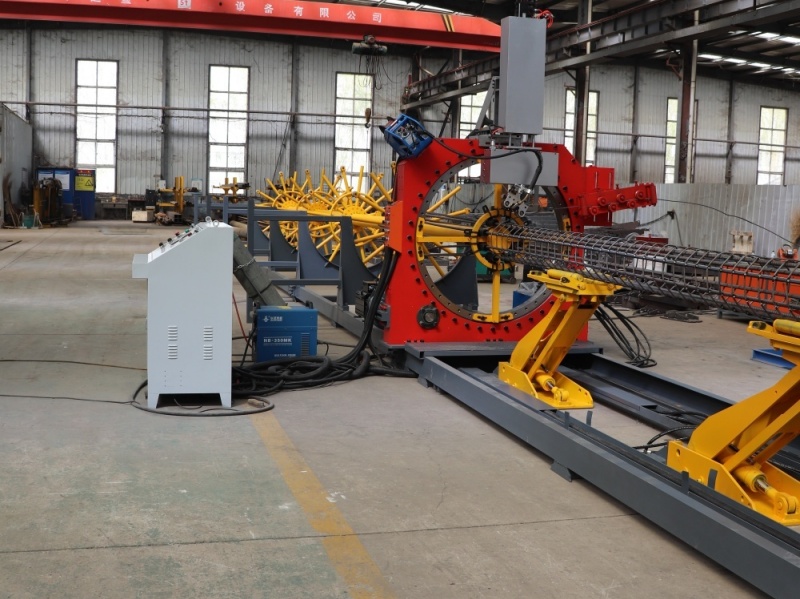
Diseños de pórtico fijo frente a jaula giratoria
La mayoría de las máquinas de producción se encuadran en uno de dos diseños mecánicos. En una disposición de pórtico fijo, la jaula gira en su sitio mientras el carro de soldadura se desplaza a lo largo de una viga estacionaria. En una disposición de carro móvil, la estación de soldadura se desplaza sobre una bancada más larga para cubrir longitudes de jaula que superan la envolvente estándar. El primer diseño es compacto y se adapta bien a plantas que producen una mezcla estable de jaulas de diámetro medio. El segundo es más fácil de ampliar para jaulas largas, pero exige más longitud de suelo y una cimentación más cuidadosa. La elección debe guiarse por la distribución de longitudes de jaula en la cartera de pedidos, no por la preferencia por un diseño u otro.
Un marco de selección que resiste una auditoría
Los compradores que aciertan con esto suelen seguir la misma secuencia:
Defina la envolvente de trabajo a partir de los planos, no del catálogo. Enumere el diámetro de jaula más pequeño y el más grande, la jaula más larga y la jaula individual más pesada. Después añada un margen para el próximo proyecto en lugar de comprar exactamente hasta el máximo actual.
Convierta el programa en jaulas por turno.El rendimiento requerido, no la velocidad nominal de la máquina, decide si un cabezal de soldadura es suficiente o si una configuración de doble cabezal se amortiza por sí misma.
Establezca los criterios de aceptación de calidad.El tamaño de la soldadura, la tolerancia del paso helicoidal, la ovalidad de la jaula y el espaciamiento de las barras principales deben quedar escritos en la especificación técnica para que las pruebas de aceptación sean objetivas.
Acuerde el nivel de automatización de forma deliberada.La alimentación de barras, la carga de jaulas, la soldadura y la descarga pueden ser manuales o automatizadas cada una. Automatizar la soldadura mientras se deja la carga manual a menudo crea la verdadera restricción.
Verifique los servicios del sitio.La carga conectada, la calidad del aire comprimido, la planitud de la cimentación y la longitud de piso disponible son los cuatro aspectos que con mayor frecuencia se descubren demasiado tarde.
Valore el costo de todo el ciclo de vida, no el de la máquina.Los consumibles, las piezas de desgaste en las mordazas y las puntas de los electrodos, el soporte de calibración, el plazo de entrega de repuestos y la capacitación de los operadores deben formar parte de la comparación.
Donde el equipo demuestra su valor
En los trabajos de cimentación por pilotes, el valor es la certeza del cronograma: las jaulas llegan a la perforadora en secuencia, con el diámetro correcto y un paso de espiral uniforme, lo que mantiene en marcha el ciclo de hormigonado. En proyectos de pilas y cabezales de puente, la misma máquina gestiona la transición entre las jaulas de pilotes principales y las unidades de refuerzo más cortas y rígidas que se usan sobre el terreno, siempre que el sistema de recetas y el rango de sujeción lo permitan. Los paquetes de carreteras y ferrocarriles de alta velocidad suelen añadir un requisito de documentación, por lo que los parámetros de soldadura trazables y los ajustes repetibles pasan a formar parte del caso comercial. En las plantas de procesamiento de armaduras que atienden a varios contratistas, el factor decisivo vuelve a cambiar, esta vez hacia el tiempo de cambio de formato y la capacidad de cotizar series cortas de forma rentable.
Adaptar la máquina al proyecto
La línea automática de soldadura de jaulas de armadura de Luyuan se basa en esta lógica de selección, con rangos configurables de diámetro y longitud de jaula, sujeción ajustable de las barras principales, paso de espiral controlado por PLC y estaciones opcionales de alimentación y descarga de barras. Es adecuada para plantas de prefabricados, fabricantes de jaulas para pilotes y contratistas que necesitan una producción repetible, y se configura por proyecto en lugar de venderse como un modelo fijo. Los parámetros técnicos completos, los rangos operativos y las opciones de configuración se enumeran en la máquina automática de soldadura de jaulas de barras de refuerzo产品页面。
Preguntas frecuentes
¿Qué es el equipo de soldadura de jaulas?
Es una máquina de producción que posiciona las barras de refuerzo principales de una jaula, gira o indexa la jaula y suelda la barra espiral a las barras principales de forma automática, sustituyendo la soldadura manual con plantilla por un proceso repetible controlado por PLC.
¿Qué rango de diámetro de jaula debería especificar un comprador?
Especifique el rango completo requerido por el libro de pedidos actual más el próximo proyecto planificado, y confirme que los discos de sujeción y el cabezal de soldadura alcanzan tanto el diámetro mínimo como el máximo sin utillaje personalizado.
¿Cómo se estima la capacidad de producción?
La capacidad se mide en jaulas por turno, a partir del tiempo de soldadura por unión, las uniones por jaula, el tiempo de carga y descarga y la disponibilidad realista. La velocidad de rotación nominal no es una cifra de capacidad.
¿Puede una sola máquina manejar diferentes tipos de jaulas?
Sí, si dispone de almacenamiento de recetas y un rango de sujeción ajustable. El tiempo de cambio entre tipos de jaulas es la cifra que conviene solicitar por escrito.
¿Qué información se necesita para una cotización?
Rango de diámetro y longitud de la jaula, número y diámetro de las barras principales, diámetro de la barra espiral, producción requerida por turno, suministro eléctrico del sitio y espacio en planta, para que el proveedor pueda proponer una configuración en lugar de un modelo genérico.
Conclusión
El equipo de soldadura para jaulas es una decisión de especificación antes que una decisión de compra. Los compradores que definen el envelope de trabajo, la producción requerida, los criterios de calidad y el nivel de automatización en ese orden obtienen una máquina que se ajusta al programa; los compradores que parten de un precio por unidad suelen acabar pagando el desajuste en tiempo de cambio, retrabajo y equipos inactivos. Envíe sus planos de jaulas, el rango de diámetro y longitud y la producción objetivo al equipo técnico de Luyuan para recibir una propuesta de configuración y una cotización específica para el proyecto.